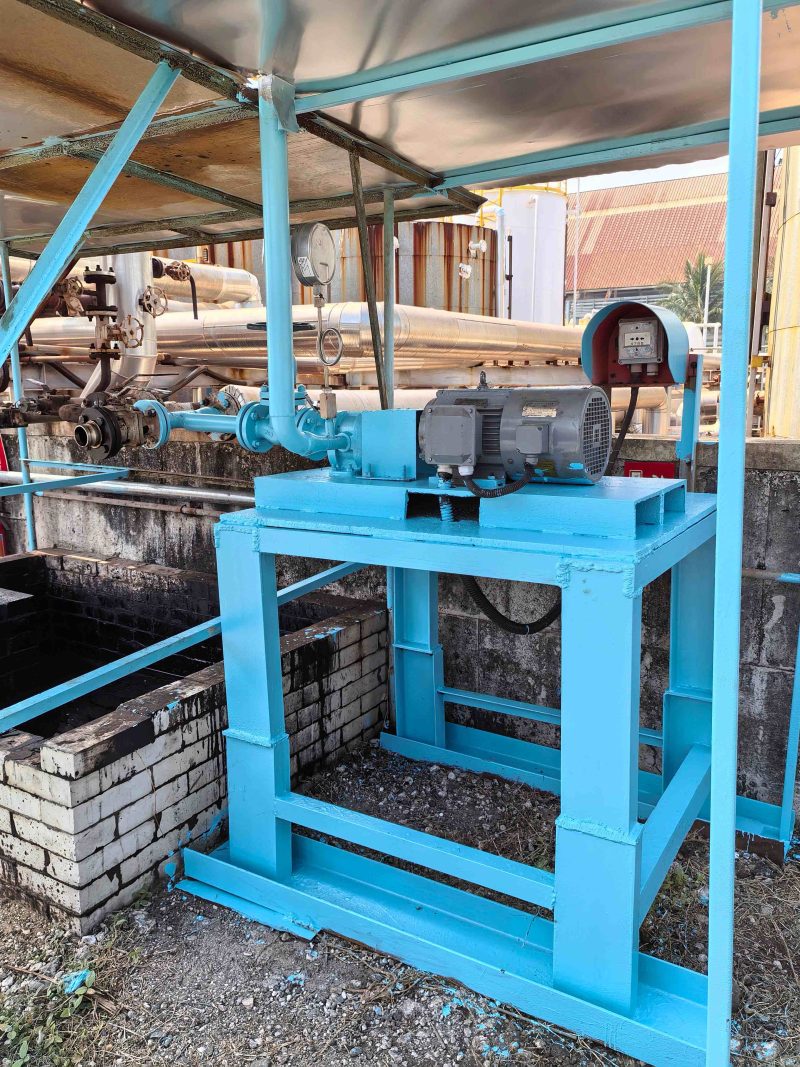
近日,五矿环太瑞木镍钴项目冶炼厂电厂分油机渣油系统配套渣油泵送系统顺利完成调试并投入运行。这套系统投用后,分油机每天产生的油水复合不再完全依赖渣油车抽运,实现了从“等车来抽”到“一键送炉”。该套系统可有效缓解因车辆故障、厂区技改道路受阻、司机请假等原因造成的渣油罐液位快速上涨溢流环境污染风险,同时提升生产安全。
此前,电厂分油机分离出的渣油全部集中排入一台渣油罐,再由渣油车定期抽运至锅炉房作为燃烧用油。看似简单的流程,实际运行中却存在明显隐患。一旦渣油车故障、天气、路况或检修等原因未能按时抽取,罐内液位就会持续攀升。渣油黏度大、含杂多,一旦溢流到地面,不仅造成油污污染和清理困难,还可能带来火灾风险和安全环保事故。
冶炼厂厂长黄红岗根据公司精益管理方针提出不能把风险押在一台车上,必须从系统上把出路打开。经过现场勘查和方案比选,决定安装一套渣油泵送系统,将渣油直接从渣油罐输送至锅炉房实现渣油就地消化。方案确定后黄厂安排各相关作业区积极行动各司其职,电厂负责变更申请、电缆、控制线敷设、动力电箱安装,固定作业区负责管道、油泵安装,仪表作业区负责DCS控制系统组态,水汽作业区提供渣油接入方式。
针对渣油黏度大、易凝固,方案反复打磨根据渣油黏度和含杂情况选用适合高黏介质的容积式泵浦。
此外,系统还预留了与渣油车抽运并行的通道,泵送出现故障时仍可恢复原抽运方式,保证两种出路互为备用,进一步加固生产安全。
系统投运后液位可控,班组实现了降负增效:不必再频繁联系调度、跟踪渣油车有没有来、抽油时有没有泄漏在路面;现在运行人员通过液位变化即可判断渣油量,不再需要每天盯着渣油罐液位担心溢流。
黄厂同时要求,泵送系统投运不等于放松管理,仍需定期检查管道、泵体和密封有无渗漏,并做好液位联锁的定期试验,防止保护装置失效。针对渣油易燃特性,相关区域消防、防静电和应急处置措施同步完善。
从被动处理到主动消纳,把隐患挡在发生前,从依赖车辆抽取到自建输送通道,这套渣油泵送系统解决的不只是一个罐的液位问题,更是把过去靠运气、靠催车的被动应对,变成了靠系统、靠联锁的主动消纳。电厂方面表示,将继续梳理类似依赖单一环节的生产流程,对存在断点风险的部位逐项排查整改,用工程手段把隐患挡在发生之前。( 作者:罗勇)